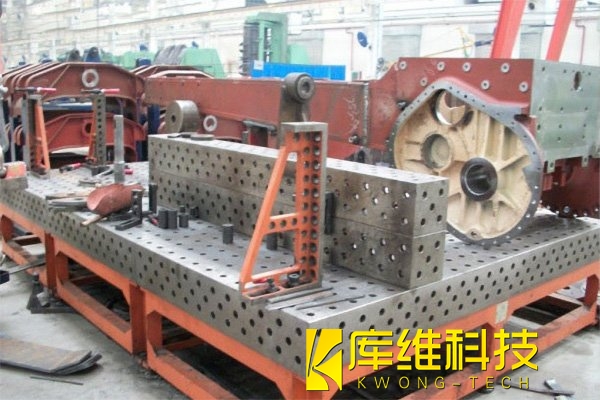
焊接變形不是"焊完再掰回來"那么簡單,鋼結(jié)構(gòu)、鈑金箱體、壓力容器里那些翹曲、角變形、縱向收縮,源頭都在熱循環(huán)下的不均勻塑性收縮。行業(yè)里把控制邏輯拆成五個遞進(jìn)層級,越往前做,成本越低;越往后補,代價越大。
一、設(shè)計與坡口,把"變形基因"去掉
變形量首先由結(jié)構(gòu)決定,焊縫越不對稱、填充金屬越多,收縮力矩越大。工程上常用做法是:焊縫盡量對稱布置在中和軸兩側(cè);厚板優(yōu)先選X型坡口而非V型,雙面焊使角變形互相抵消,填充量比單面V型減少約30%;能用間斷焊就不連續(xù)焊。
縱向收縮有個粗略可查的經(jīng)驗值:低碳鋼電弧焊縱向收縮約 0.1–0.3 mm/m,10米長H型鋼梁累計收縮1–3 mm,所以下料時預(yù)留0.5–0.7 mm/m是鋼結(jié)構(gòu)廠的常見做法。
二、工裝夾具,用剛性換形狀
夾具不是"夾緊就行",核心是在關(guān)鍵尺寸面提供剛性約束,同時留給焊縫方向可控的收縮通道。壓板、定位銷、反變形胎架配合用:平板對接用磁性壓鐵壓緊可減少20%–30%的收縮變形;T型接頭角焊前把腹板預(yù)彎1°–3°,焊后剛好回平。
要注意的是,過度剛性固定會把這個位置的殘余應(yīng)力轉(zhuǎn)嫁到別處,所以裝夾方案常和焊接順序一起仿真驗算。
三、焊接順序與熱輸入,控制應(yīng)力流
同一條縫,順序錯了變形差幾倍,通用原則:先焊收縮大的(對接先于角接),先焊拘束大的,長焊縫用分段退焊或跳焊,每段200–500 mm;大型框架雙人對稱同步焊,讓兩側(cè)收縮力矩對消。
熱輸入方面,線能量降20%,角變形可減35%以上;CO?氣保焊比手工焊條變形小,多層多道(單道3–5 mm)比單道堆焊熱影響區(qū)更窄。層間溫度控在150℃以內(nèi),厚板預(yù)熱100–150℃減小溫差應(yīng)力而不是一味加溫。
四、反變形與預(yù)留量,主動預(yù)償
這是把計算值提前"焊進(jìn)去",箱型梁焊后下?lián)希拱逑铝项A(yù)制1.5‰上拱;H鋼翼緣角變形預(yù)判2°–5°,裝配時反向預(yù)置70%–90%的預(yù)測變形量。現(xiàn)在不少廠用有限元先跑一遍焊接變形云圖,再決定反變形胎架的墊量,比純靠老師傅經(jīng)驗穩(wěn)得多。
五、焊后矯形,兜底但不首選
-
機械矯正:壓力機、輥床、翼緣矯正機,適合厚板與塑性好的低碳鋼,Q235/345用200–1000 t壓力機點壓,每次1–3 mm;薄板波浪變形用輥壓。忌一次猛壓,蓋面焊道不錘擊。
-
火焰矯正:氧乙炔中性焰加熱凸起側(cè)至600–800℃(暗櫻桃紅),點狀/線狀/三角形加熱后空冷收縮。薄板點徑15–30 mm、間距80–120 mm;角變形用線狀加熱,寬取板厚0.5–1倍。不銹鋼嚴(yán)禁水冷,碳鋼可輔助水冷但避開焊縫本身。
去應(yīng)力退火550–620℃保溫隨爐冷,能消掉70%–80%殘余應(yīng)力,但會帶來二次變形風(fēng)險,高精度件才上。
五層放在一起看就一句話:設(shè)計省一半,工裝壓三成,順序收尾,反變形補差,矯形兜底。把預(yù)算花在前兩層,比焊完上壓力機劃算得多,這也是為什么懂行的車間愿意在胎架上多磨兩周,而不是在返修區(qū)加班到半夜。
水導(dǎo)激光加工設(shè)備里的水柱光纖到底是怎么工作的?
模塊化生產(chǎn)線破解壓力容器與儲罐的生產(chǎn)流程割裂難題
綠光為什么是水導(dǎo)激光的標(biāo)配光源?
壓力容器焊接的物聯(lián)網(wǎng)革命:從單臺機器人到數(shù)字化車間
水導(dǎo)激光加工設(shè)備常用的三種激光:紫外、綠光、紅外該怎么選
壓力容器焊接產(chǎn)線如何從拼價格轉(zhuǎn)向拼質(zhì)量
電池制造新利器:水導(dǎo)激光切割鋁箔,效率提升3倍且無毛刺
水導(dǎo)激光加工案例:引線框架材料精密切割
壓力容器焊接,選埋弧焊還是氣體保護(hù)焊?一文講清楚