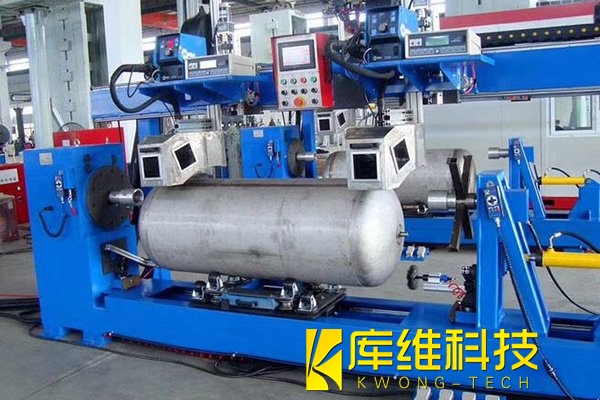
2026年5月,一份壓力容器激光焊接設備的行業分析報告引發關注:2026年中國壓力容器激光焊接設備市場規模預計達43.5億元,同比增長12.7%。但比增速更值得注意的是結構變化,新建項目對全自動焊接產線的采購占比已升至68.3%,定制化開發環節占比提升至41.6%,技術響應能力正在替代價格因素成為競爭分水嶺。壓力容器制造正經歷一場從"低價競標"到"價值采購"的范式遷移。
一、低價競標的代價
過去幾年,壓力容器行業經歷了殘酷的價格戰,部分中小企業為搶單不斷壓價,利潤空間被壓縮到極限后,只能在焊接工藝上"省成本",焊材降檔、焊接速度加快、層間溫度控制不嚴、焊后熱處理縮水。
代價是顯而易見的,焊縫缺陷率攀升,氣孔、未熔合、咬邊等質量問題頻發,壓力容器在服役期間的疲勞壽命縮短,安全隱患加大。特種設備事故通報中,因焊接質量不達標導致的泄露、爆裂事件屢有發生。當甲方在驗收時反復遭遇焊縫返工,采購邏輯開始轉變:與其選最低價,不如選質量最穩。
二、監管收緊
2026年5月25日,GB/T 47578-2026《壓力容器定期檢驗方法》正式發布,將于12月1日實施,新增陣列渦流檢測技術入標,檢測效率較傳統方法提升5-10倍。這意味著檢驗手段更先進、檢出率更高,過去靠"蒙混過關"的低質量焊縫將無所遁形。
《固定式壓力容器安全技術監察規程》(TSG 21)對焊縫質量、殘余應力分布的要求持續強化。招標條款中新增"焊縫一次合格率≥99.2%""熔深波動≤±0.15mm"等量化指標,技術準入門檻明顯抬高。
行業報告顯示,2026年第三梯隊企業數量減少了2家,部分中小廠商因無法滿足全鏈條驗證要求而退出。"作坊式生產"服務商正在加速出局。
三 、真實案例
ZG核工程有限公司在山東煙臺建設的核電壓力容器高精度直縫焊系統,2025年3月投運,提供了一個"質量優先"的參照樣本。
這套系統針對百萬千瓦級核電壓力容器筒體縱縫焊接設計,采用窄間隙埋弧自動焊與激光-電弧復合熱源協同控制,焊接母材為SA-508低合金高強度鋼,厚度60-120mm。運行數據顯示:單條12米筒體縱縫焊接周期壓縮至14小時以內,較傳統手工多層多道焊縮短68%;焊縫一次射線探傷合格率達99.7%,滿足ASME Section III核一級承壓部件最高質量等級。
這個案例的啟示不在于核電有多高端,而在于它證明了一件事:當焊接工藝從依賴焊工手藝轉向系統化、自動化、數據化的產線控制時,質量一致性和效率可以同時提升。
四、趨勢畫像
未來的壓力容器焊接市場,屬于具備"規模化+標準化+定制化"融合能力的企業。
規模化保障產能和交付穩定性,標準化確保每一道焊縫的可追溯性和一致性,定制化則解決不同容器結構(厚壁筒體、異種材料接管、復雜幾何焊縫)的工藝適配問題。三者缺一不可,只有規模沒有標準,品質無法保障;只有標準沒有定制,無法滿足高端需求;只有定制沒有規模,成本下不來。
壓力容器是承壓特種設備,焊縫質量直接關系公共安全。當行業從"能用就行"走向"可追溯、可驗證、可預測",焊接產線的競爭力不再是比誰報價低,而是比誰的質量體系更扎實、工藝積累更深厚、響應能力更敏捷。
壓力容器焊接,選埋弧焊還是氣體保護焊?一文講清楚
面向氫能儲運的壓力容器激光焊接解決方案
耐磨鋼焊接時如何選擇合適的焊接參數(如電流、電壓、焊速)?
壓力容器模塊化方案:焊接精度±0.05mm,成本降低40%
壓力容器焊接效率低?模塊化生產線如何實現產能翻倍?
特種壓力容器焊接:高溫高壓環境下的自動化工藝突破
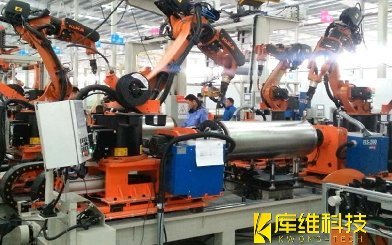
壓力容器焊接自動化改造如何用機器人替代人工并提升良品率?
壓力容器模塊化焊接的三大核心技術:激光跟蹤+工業機器人+智能傳感
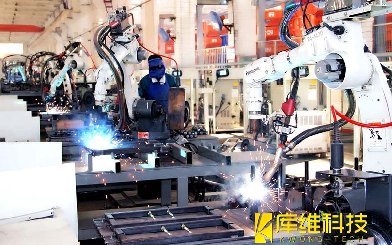
工程機械、壓力容器、能源裝備等領域的焊接效率提升路徑