壓力容器焊接,選埋弧焊還是氣體保護(hù)焊?一文講清楚
發(fā)布日期:2026-06-12 10:19 ????瀏覽量:
"該用埋弧焊還是氣體保護(hù)焊"幾乎是壓力容器焊接工藝選擇繞不開(kāi)的話題。兩種工藝各有其適用場(chǎng)景,選錯(cuò)了輕則增加成本,重則留下安全隱患。本文從原理到實(shí)踐,把這個(gè)問(wèn)題說(shuō)清楚。
一、埋弧焊
埋弧焊的核心原理是:焊接電弧在焊劑層覆蓋下燃燒,電弧和熔池完全與空氣隔絕,焊劑既起保護(hù)作用,又參與冶金反應(yīng),最終在焊縫表面形成一層易剝離的熔渣保護(hù)層。
主要優(yōu)勢(shì):
-
熔深大、效率高:埋弧焊可使用遠(yuǎn)高于手工焊的電流(通常800~1500A),熔深可達(dá)手工電弧焊的數(shù)倍,特別適合中厚板(16mm以上)的長(zhǎng)直焊縫,生產(chǎn)效率是手工焊的5~10倍;
-
焊縫質(zhì)量穩(wěn)定:全機(jī)械化或自動(dòng)化操作,焊接參數(shù)恒定,焊縫成形均勻,內(nèi)部氣孔、夾渣等缺陷概率低;
-
焊接環(huán)境友好:電弧埋于焊劑之下,無(wú)弧光輻射,煙塵和飛濺極少,作業(yè)環(huán)境相對(duì)清潔。
局限性:
-
只能進(jìn)行平焊或平角焊,無(wú)法完成立焊、橫焊、仰焊等空間位置焊接;
-
設(shè)備體積較大,不適合小批量、多品種的復(fù)雜結(jié)構(gòu);
-
坡口裝配精度要求高,對(duì)短焊縫或曲線焊縫的適應(yīng)性較差。
二、氣體保護(hù)焊
氣體保護(hù)焊以外部通入的保護(hù)氣體隔離空氣,保護(hù)熔池不受氧化。壓力容器行業(yè)常用的主要有三類:
-
TIG焊(鎢極氬弧焊):用鎢極作為不熔化電極,惰性氬氣保護(hù),電弧穩(wěn)定、熱輸入可精確控制,焊縫潔凈度極高,但熔深淺、效率低;
-
CO?氣保焊:以二氧化碳為保護(hù)氣體,成本低廉,操作簡(jiǎn)便,適合低碳鋼和低合金鋼,但飛濺較大、焊縫成形略差,氧化性強(qiáng)會(huì)導(dǎo)致合金元素?zé)龘p;
-
混合氣體保護(hù)焊(MAG焊):將氬氣(70%~85%)與少量CO?(15%~30%)混合使用,兼顧了氬弧焊焊縫成形好與CO?焊效率高的優(yōu)點(diǎn),飛濺少,目前在壓力容器制造中使用越來(lái)越廣泛。
主要優(yōu)勢(shì):
-
適應(yīng)全位置焊接,可完成平、立、橫、仰各類接頭;
-
對(duì)復(fù)雜結(jié)構(gòu)、空間受限部位的焊接操作靈活;
-
TIG焊可實(shí)現(xiàn)對(duì)根部焊道質(zhì)量的精確控制,常用于打底焊。
局限性:
-
對(duì)室外風(fēng)速敏感,需要防風(fēng)措施;
-
CO?氣保焊飛濺大,氧化性強(qiáng),純CO?氣體不宜用于受壓主體焊縫的蓋面;
-
整體效率和熔深不及埋弧焊。
三、壓力容器焊接如何選擇?
壓力容器的焊縫按承壓程度分為A、B、C、D四類。
1、簡(jiǎn)體縱縫與環(huán)縫(A、B類接頭)——埋弧焊優(yōu)先
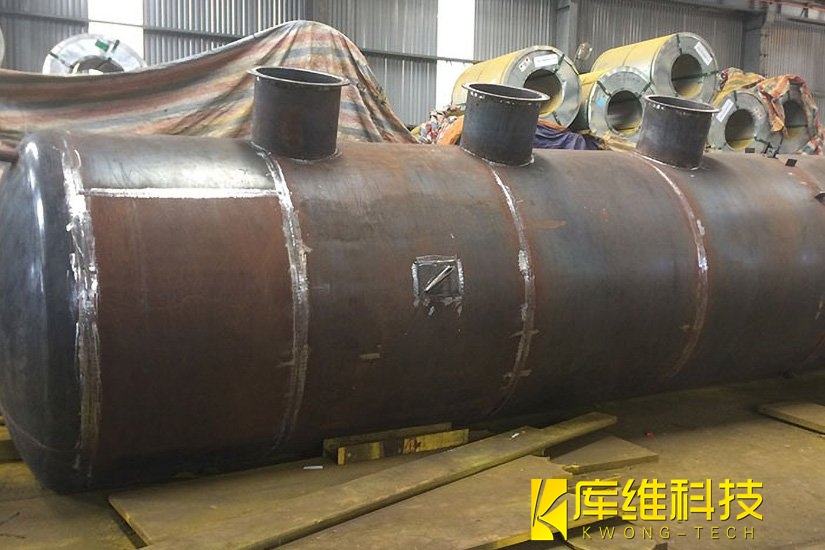
這是壓力容器最核心的受壓焊縫,對(duì)焊縫力學(xué)性能要求最嚴(yán)格。對(duì)于壁厚16mm以上的低合金鋼簡(jiǎn)體,埋弧焊是首選。其大熔深和高穩(wěn)定性可確保整條焊縫內(nèi)部質(zhì)量均一,配合規(guī)范的焊接工藝評(píng)定,可達(dá)到設(shè)計(jì)要求的等強(qiáng)度、等塑性和等韌性指標(biāo)。行業(yè)規(guī)范中也明確推薦A、B類焊接接頭優(yōu)先采用埋弧焊或焊條電弧焊及其組合工藝。
2、根部打底焊——TIG焊介入
大厚度坡口的打底層對(duì)熔透質(zhì)量要求極高。實(shí)踐中通常采用TIG焊打底,再以埋弧焊或MAG焊填充蓋面的組合方案,兼顧根部質(zhì)量與整體效率。有壓力要求的主體焊縫一般不允許純CO?氣保焊打底蓋面。
3、接管、法蘭及附件焊縫(C、D類)——氣體保護(hù)焊適用
接管與法蘭的對(duì)接焊縫、支座、裙座等非受壓附件的焊接,結(jié)構(gòu)復(fù)雜且多為空間位置焊,埋弧焊難以施展,此時(shí)MAG焊或TIG焊更為合適。純CO?氣保焊一般只推薦用于裙座等非受壓附件,受壓接管對(duì)接焊縫仍建議采用MAG焊或TIG焊以保證質(zhì)量。
4、不銹鋼及特種材料——氣體保護(hù)焊主導(dǎo)
奧氏體不銹鋼、鎳基合金等特種材料對(duì)熱輸入敏感,過(guò)高的線能量會(huì)導(dǎo)致晶間腐蝕或熱裂紋。TIG焊的低熱輸入、精準(zhǔn)控制特性使其成為不銹鋼壓力容器焊接的首選,局部也可配合MAG焊提升效率。
兩種工藝本質(zhì)上是互補(bǔ)而非競(jìng)爭(zhēng)關(guān)系。埋弧焊以高效率、高穩(wěn)定性見(jiàn)長(zhǎng),是中厚板主體焊縫的主力;氣體保護(hù)焊以靈活性和精度見(jiàn)長(zhǎng),在打底焊、復(fù)雜部位和特種材料焊接中不可替代。實(shí)際工程中,最優(yōu)方案往往是兩者的有機(jī)組合,以TIG焊保根部質(zhì)量,以埋弧焊提整體效率,以MAG焊補(bǔ)空間位置的靈活性。
相關(guān)文章
壓力容器焊接效率低?模塊化生產(chǎn)線如何實(shí)現(xiàn)產(chǎn)能翻倍?
特種壓力容器焊接:高溫高壓環(huán)境下的自動(dòng)化工藝突破
壓力容器焊接自動(dòng)化改造如何用機(jī)器人替代人工并提升良品率?
壓力容器模塊化焊接的三大核心技術(shù):激光跟蹤+工業(yè)機(jī)器人+智能傳感
工程機(jī)械、壓力容器、能源裝備等領(lǐng)域的焊接效率提升路徑
在不同行業(yè)中,應(yīng)如何選擇合適的焊接設(shè)備?
壓力容器焊接自動(dòng)化的技術(shù)
壓力容器焊接機(jī)器人如何提升產(chǎn)能?這里有1個(gè)案例