水導(dǎo)激光如何實(shí)現(xiàn)"切斷即完成":零熱影響·無(wú)毛刺·無(wú)錐度的三重邏輯
發(fā)布日期:2026-06-10 10:28 ????瀏覽量:
激光切割已經(jīng)是工業(yè)加工領(lǐng)域再熟悉不過(guò)的技術(shù)。從汽車鈑金到醫(yī)療支架,高能激光束"一劃而過(guò)"的方式已被沿用數(shù)十年。但在航空葉片、碳化硅晶圓、藍(lán)寶石基板這類對(duì)精度極其苛刻的場(chǎng)景中,傳統(tǒng)激光切割卻頻頻"卡殼"——熱影響區(qū)造成的微裂紋、重鑄層與殘留應(yīng)力,往往逼著工程師在切割完成后再安排一道甚至數(shù)道后處理工序。這條漫長(zhǎng)的后處理鏈,正是水導(dǎo)激光試圖徹底打斷的"舊秩序"。
一、水導(dǎo)激光
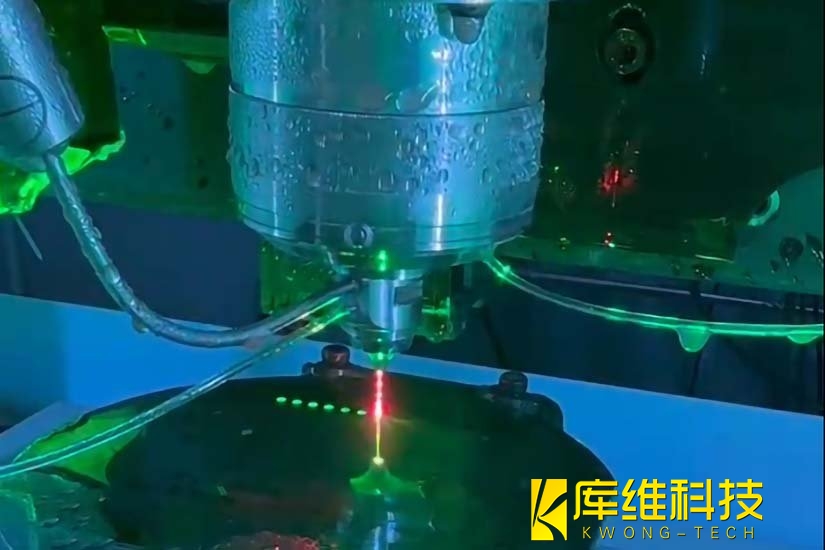
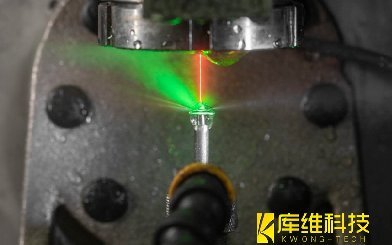
水導(dǎo)激光又叫激光微射流,原理并不復(fù)雜:將高能脈沖激光耦合進(jìn)直徑僅30-80微米(約一根頭發(fā)絲粗細(xì))的高壓水射流中。水射流如同"液態(tài)光纖",通過(guò)全反射引導(dǎo)激光傳輸至工件表面,實(shí)現(xiàn)材料消融。水流同時(shí)承擔(dān)兩個(gè)關(guān)鍵角色——導(dǎo)光介質(zhì)和即時(shí)冷卻劑。
這一"光水融合"的巧妙設(shè)計(jì),帶來(lái)了三個(gè)決定性優(yōu)勢(shì),讓"切斷即完成"不再是奢望:
-
近乎零熱影響:高壓水流在脈沖間隙瞬間冷卻加工區(qū),熱影響區(qū)控制在5微米以內(nèi),材料性能不退化、不退火、無(wú)微裂紋。碳纖維復(fù)合材料加工中,熱影響區(qū)比傳統(tǒng)激光減少90%以上。
-
無(wú)渣無(wú)毛刺:水射流在切割同時(shí)沖走熔融碎屑,切口光滑干凈,無(wú)需后續(xù)打磨拋光。粗糙度Ra可低至0.1-0.5微米,對(duì)醫(yī)療器械和精密流體通道尤為關(guān)鍵。
-
無(wú)錐度垂直切割:傳統(tǒng)激光因光束發(fā)散產(chǎn)生"V型槽",而水導(dǎo)激光的圓柱狀水束使激光平行輸出,切口垂直、深寬比可達(dá)100:1以上,最深加工厚度可達(dá)40mm SiC。
二、為什么是"下一個(gè)競(jìng)技場(chǎng)"?
"切斷即完成"不是一句營(yíng)銷口號(hào),而是精密加工從"多工序串聯(lián)"向"一次成型"的價(jià)值躍遷。水導(dǎo)激光正在成為激光切割行業(yè)下一個(gè)競(jìng)技場(chǎng),有三重邏輯支撐:
-
下游需求在倒逼: 碳化硅晶圓、CVD金剛石、陶瓷基復(fù)合材料(CMC)、高溫合金——這些新一代材料對(duì)加工質(zhì)量的要求遠(yuǎn)超傳統(tǒng)激光能力邊界。以SiC晶圓劃片為例,傳統(tǒng)砂輪鋸切崩邊率居高不下,干式激光熱損傷難以接受,而水導(dǎo)激光劃片良率已突破99%。當(dāng)材料端在升級(jí),加工端沒(méi)有選擇余地。
-
后處理成本正在被重新審視:一臺(tái)傳統(tǒng)激光切割設(shè)備或許便宜,但加上去毛刺、清洗、退火等后處理工序的設(shè)備投入、人工和時(shí)間,總擁有成本并不低。水導(dǎo)激光"切完即用"的特性,在醫(yī)療器械、半導(dǎo)體等潔凈生產(chǎn)場(chǎng)景中,省下的不只是工序,更是良率損失和時(shí)間成本。
-
全球競(jìng)爭(zhēng)格局正在重塑:瑞士Synova自1993年發(fā)明水導(dǎo)激光技術(shù)以來(lái)長(zhǎng)期占據(jù)技術(shù)制高點(diǎn),但近年來(lái)國(guó)產(chǎn)力量加速追趕——庫(kù)維科技完成了水導(dǎo)激光加工技術(shù)和裝備的國(guó)產(chǎn)化;中科煜宸與福旭智能聯(lián)手建成國(guó)內(nèi)規(guī)模最大的水導(dǎo)激光加工基地,部署設(shè)備近百臺(tái);華工激光與Synova成立合資公司。據(jù)行業(yè)數(shù)據(jù),2025年中國(guó)水導(dǎo)激光設(shè)備市場(chǎng)規(guī)模達(dá)12.8億元,同比增長(zhǎng)23.1%,遠(yuǎn)超傳統(tǒng)激光設(shè)備增速。德國(guó)通快也已入局,在蘇州設(shè)立水導(dǎo)激光應(yīng)用實(shí)驗(yàn)室。技術(shù)、資本、市場(chǎng)需求三方共振,競(jìng)爭(zhēng)窗口已經(jīng)打開(kāi)。
水導(dǎo)激光不會(huì)取代所有切割方式——它不追求通用,而是在傳統(tǒng)工藝"切不動(dòng)、切不好、切完還要磨"的領(lǐng)域,提供一種全新的選擇。在中厚板切割、大功率切割等場(chǎng)景中,它也無(wú)法取代成熟的光纖激光切割方案。
當(dāng)加工精度從毫米級(jí)熱影響走向亞微米級(jí)冷加工,競(jìng)爭(zhēng)的維度已經(jīng)變了。下一個(gè)競(jìng)技場(chǎng),比的不是誰(shuí)功率更大,而是誰(shuí)切得更"干凈"。
相關(guān)文章
微電子行業(yè)常見(jiàn)的零件加工技術(shù)都有哪些?
面向氫能儲(chǔ)運(yùn)的壓力容器激光焊接解決方案
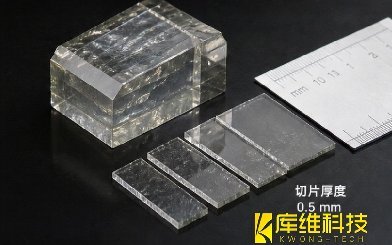
水導(dǎo)激光加工案例之HPHT金剛石晶體切片
水導(dǎo)激光加工案例之鉬棒加工:突破難加工材料的微特征瓶頸
激光切割機(jī)穿孔炸透鏡?根源竟是空壓機(jī)積水
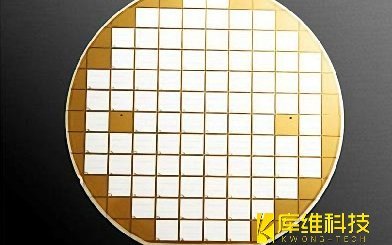
水導(dǎo)激光加工案例之半導(dǎo)體硅晶圓切割
氧化鋁基板切割工藝全解:從材料特性到切割方案選擇
水導(dǎo)激光加工單晶金剛石時(shí),如何選擇最適合的激光參數(shù)組合?
切割自動(dòng)化常見(jiàn)故障排查與解決方案