很多人以為,壓力容器和儲罐的制造難點在“焊得牢不牢”,其實更頭疼的是制造流程是斷的。
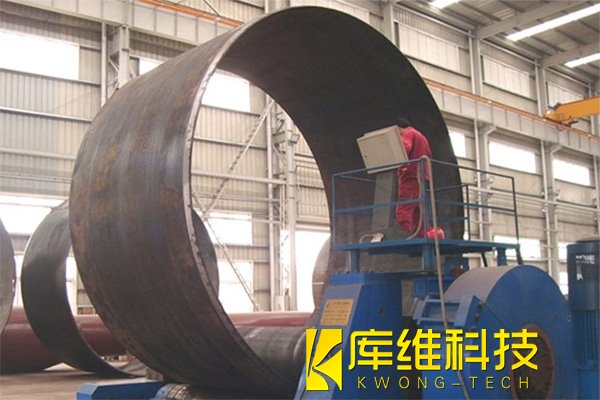
按傳統制造工藝,一臺壓力容器傳統走法是:板材復檢→下料刨邊→卷筒縱焊→UT/RT探傷→封頭成型→總裝環焊→焊后熱處理→水壓試驗→噴砂涂裝。 儲罐類似,只是把“熱處理”換成“充水試驗+基礎沉降觀測”。 環節一個不少,但筒節、封頭、管板、附件常在各自班組流轉,前序不等后序、探傷卡一天、總裝停三天,非標單件生產天然把連續制造切成了一段段的。
一、生產流程割裂到底在哪?
1、單工位串聯,一環堵全線等
下料、組對、焊接、檢測在同一工位依次完成,厚壁筒體焊接需24小時以上,探傷返修再拖3到5天。
2、資源各自為戰,等待時間驚人
焊接、打磨、熱處理、探傷分屬不同班組,無法動態調配。行業統計顯示,單臺容器等料、等設備、等檢測的時間約占總工時30%。
3、信息靠單據傳遞,返工率高
圖紙、工藝、檢測數據分散各部門,手工焊一致性差,行業平均返工率5%到8%。換熱器企業數字化調研顯示,插單或工序故障時產線平均停滯4到8小時,約三成訂單因排產延誤。
二、模塊化生產線
模塊化生產線的核心思路不復雜:把容器拆成筒節模塊、封頭模塊、管口模塊、支座附件模塊等有限幾種標準接口單元,各單元在專用工位并行預制,A區卷焊筒節,B區成型打磨封頭,C區數控鉆管板、自動焊接管口,彼此不用互等。 每個模塊在恒溫車間里走完自己那一段焊接、探傷、甚至分段涂裝,再由MES按總裝節拍“叫號”進場。浙江某壓力容器企業上模塊化線后,單臺焊接工時從72小時降到30小時,常規交期45天縮到20天,一次返工率壓到1.2%。
中石化四建在天津實華原油儲備基地用“工廠化預制+現場模塊化安裝”,自動焊率超85%,焊接一次合格率98.5%以上,效率比傳統工藝提40%;渤海油氣田同類模塊化儲罐單罐制造45天變22天,現場人工降37%。 行業對比數據里,傳統滿現場焊45天、缺陷率4.2%、現場人工成本基線100%,換成工廠預制+現場拼裝后22天、缺陷率1.1%、人工63%、尺寸公差±0.5%,周期砍半,質量反而更穩。
三、為什么“拆開做”反而更快更準?
1、環境換質量
現場風大濕度高,焊縫合格率波動;工廠恒溫車間+激光視覺跟蹤(50kHz掃描、±0.5mm動態補償)把焊接變形鎖住,華東某化工項目模塊焊后尺寸偏差±0.05mm,遠嚴過常規±0.5mm。
2、并行換時間
傳統串行走“縱縫等環縫、環縫等探傷、探傷等熱處理”;模塊化讓筒節和封頭同時長大,總裝只剩“對接口+整體試壓”,500m³儲罐總裝曾壓縮到2小時,總工期降約60%。
3、前置換安全
高空作業、受限空間、現場動火這些事故高發項,90%轉進工廠地面完成;現場只留吊裝組對和密封焊,安全窗口和檢修窗口都變寬。
當然模塊化不是“都拆越小越好”,運輸限界、吊裝能力、現場組對公差都得反向約束設計,這也是為什么現在頭部廠用數字孿生先做虛擬預裝,干涉檢查過了再下料。
說到底,壓力容器與儲罐長期被當“非標單件”做,流程割裂是舊范式自帶的病。模塊化生產線靠把非標收斂成有限標準模塊+并行協同+工廠受控環境,把焊接、探傷、熱處理、涂裝從“接力跑”改成“合唱”。
壓力容器焊接的物聯網革命:從單臺機器人到數字化車間
壓力容器焊接產線如何從拼價格轉向拼質量
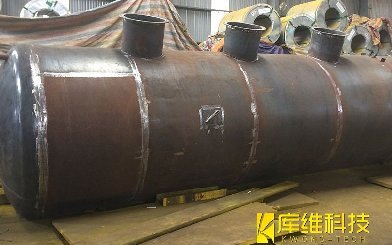
壓力容器焊接,選埋弧焊還是氣體保護焊?一文講清楚
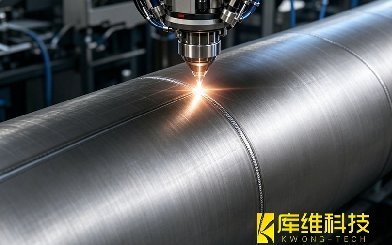
面向氫能儲運的壓力容器激光焊接解決方案
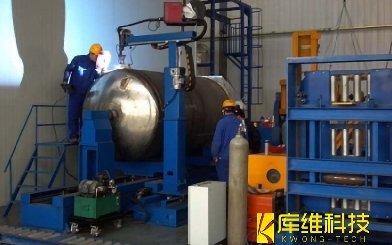
壓力容器模塊化方案:焊接精度±0.05mm,成本降低40%
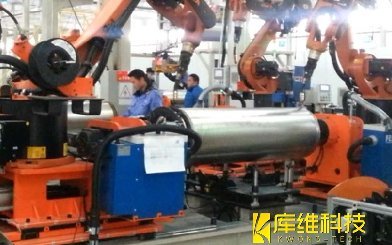
壓力容器焊接效率低?模塊化生產線如何實現產能翻倍?
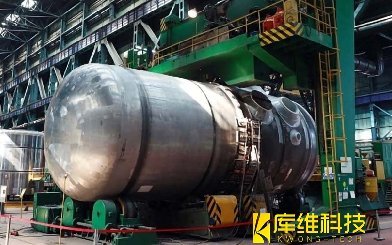
特種壓力容器焊接:高溫高壓環境下的自動化工藝突破
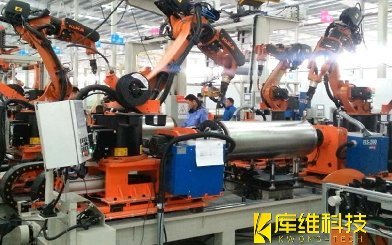
壓力容器焊接自動化改造如何用機器人替代人工并提升良品率?
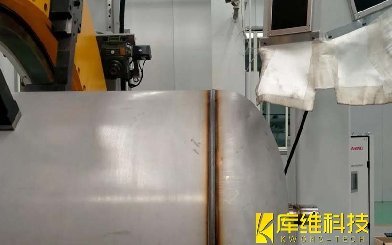
壓力容器模塊化焊接的三大核心技術:激光跟蹤+工業機器人+智能傳感