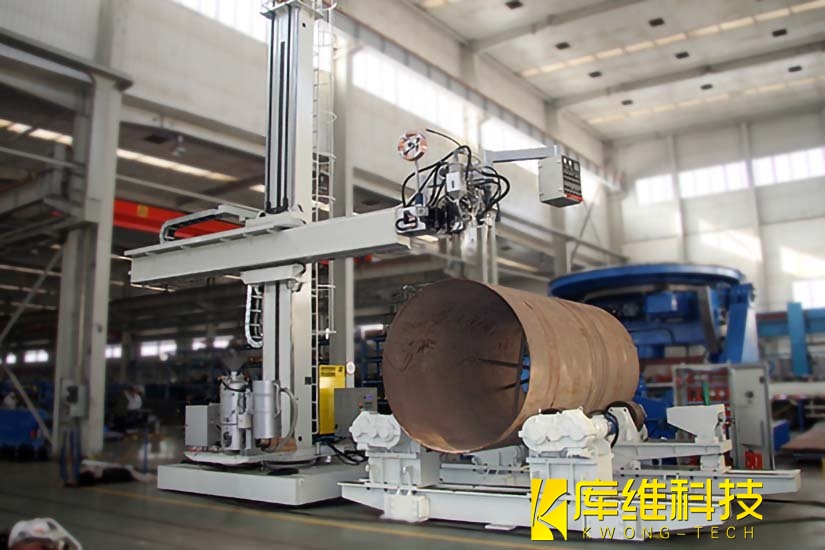
傳統(tǒng)雙面埋弧焊工藝需要反復(fù)翻轉(zhuǎn)工件、額外開展背面清根作業(yè),不僅生產(chǎn)周期冗長,還極易在工序銜接中引入夾渣、未熔合等隱性缺陷。而通過系統(tǒng)性優(yōu)化工藝體系,埋弧焊完全可以在不開設(shè)深坡口、僅做簡易裝配的前提下,僅一次施焊流程就完成30mm厚板的單面焊雙面成形,目前這一成熟工藝已經(jīng)通過多組行業(yè)標(biāo)準(zhǔn)試驗(yàn)驗(yàn)證,在實(shí)際生產(chǎn)場景中落地效果穩(wěn)定。
一、標(biāo)準(zhǔn)化工藝試驗(yàn)全流程
本次試驗(yàn)嚴(yán)格遵循GB 50661《鋼結(jié)構(gòu)焊接規(guī)范》要求,選用工程中最常用的Q355B牌號30mm厚鋼板作為試驗(yàn)?zāi)覆模罱K實(shí)現(xiàn)了無襯墊懸空狀態(tài)下的單面焊雙面成形,全程僅用兩道焊道就完成填充與蓋面作業(yè),焊縫一次UT探傷合格率穩(wěn)定達(dá)到98%以上,整套經(jīng)過驗(yàn)證的工藝參數(shù)可直接轉(zhuǎn)化為通用作業(yè)參考。
試驗(yàn)前的準(zhǔn)備環(huán)節(jié)完全貼合現(xiàn)場施工的常規(guī)條件:對坡口兩側(cè)各20mm范圍內(nèi)的區(qū)域進(jìn)行打磨處理,徹底清除表面油污、氧化皮等雜質(zhì),完全露出潔凈金屬光澤;采用單邊坡口設(shè)計(jì),坡口角度設(shè)為25°,根部預(yù)留3mm裝配間隙,工件背面加裝剛性防變形拉板,可有效約束焊接過程中產(chǎn)生的角變形量。焊接設(shè)備選用電流輸出波動控制在±5%以內(nèi)的龍門式埋弧焊機(jī),充分保障長直焊縫全程行走過程中焊接參數(shù)的穩(wěn)定性。
工藝參數(shù)的精準(zhǔn)匹配是試驗(yàn)成功的核心要素:打底焊道選用直徑6.0mm的H10Mn2焊絲,配套HJ431型焊劑,設(shè)置焊接電流680A、電弧電壓32V、焊接速度28cm/min,借助電弧的強(qiáng)穿透力直接擊穿3mm根部間隙,在工件背面形成均勻平滑的余高;蓋面焊道同樣采用6.0mm直徑焊絲,將參數(shù)調(diào)整為焊接電流620A、電弧電壓30V、焊接速度30cm/min,一次即可完成約20mm寬度的焊縫填充,最終焊縫表面余高穩(wěn)定控制在1-2mm區(qū)間,完全符合GB 50205規(guī)范的驗(yàn)收要求。
針對壓力容器常用的30mm厚P355NL1鋼板,同體系試驗(yàn)也完成了工藝適配驗(yàn)證:搭配專用焊劑墊工裝后,焊縫背面余高的一致性得到進(jìn)一步提升,焊縫低溫沖擊韌性可穩(wěn)定滿足-40℃的嚴(yán)苛指標(biāo)要求,完全符合承壓設(shè)備的安全標(biāo)準(zhǔn)。
二、實(shí)現(xiàn)單面焊雙面成形的核心邏輯
1、熔孔精準(zhǔn)控制:打底焊施焊過程中,電弧需完全擊穿根部鈍邊,形成比裝配間隙大1-2mm的穩(wěn)定熔孔,讓部分熔敷金屬自然過渡到焊縫背面,成型均勻飽滿的背面焊縫,從根源上避免焊瘤或未焊透等缺陷出現(xiàn)。
2、熱輸入動態(tài)平衡:全程將焊接線能量控制在40-45kJ/cm的合理區(qū)間,既保證足夠的熔深穿透30mm厚板的根部,又不會因熱輸入過大引發(fā)工件變形、焊縫晶粒粗大等問題,經(jīng)實(shí)測采用該工藝的工件焊接變形量僅為傳統(tǒng)雙面焊的1/3。
3、焊劑全程保護(hù):依靠焊劑層的完全覆蓋隔絕外界空氣,焊縫在熔池凝固的全流程中都能得到充分保護(hù),冶金反應(yīng)進(jìn)行得更充分,可有效降低氣孔、夾渣等缺陷的產(chǎn)生概率。
如果工件懸空焊接的穩(wěn)定性仍有不足,還可以搭配焊劑墊、銅襯墊等輔助工裝,讓熔池在襯墊的支撐下平穩(wěn)冷卻凝固,進(jìn)一步提升背面成形的一致性,這也是行業(yè)內(nèi)應(yīng)用十分廣泛的成熟輔助優(yōu)化方案。
三、30mm厚板埋弧焊單面焊雙面成形的顯著優(yōu)勢
1、效率大幅提升:省去工件翻轉(zhuǎn)、背面清根、二次裝配等冗余工序,整體焊接周期縮短40%以上,單條10米長30mm厚板焊縫的焊接時(shí)間從傳統(tǒng)工藝的2小時(shí)直接壓縮至45分鐘。
2、焊縫質(zhì)量更穩(wěn)定:焊接全流程在焊劑的密閉保護(hù)下完成,焊縫的沖擊韌性、抗拉強(qiáng)度等力學(xué)性能指標(biāo)波動幅度更小,一次UT探傷合格率遠(yuǎn)高于傳統(tǒng)雙面焊工藝,大幅減少后續(xù)返修的時(shí)間與物料成本。
3、勞動條件改善:全程采用自動化焊接作業(yè),減少了人工清根、打磨等高強(qiáng)度體力作業(yè),同時(shí)電弧完全被焊劑覆蓋,弧光和煙塵排放量大幅降低,一線作業(yè)環(huán)境得到顯著優(yōu)化。
目前這項(xiàng)工藝已經(jīng)在橋梁鋼結(jié)構(gòu)、壓力容器、造船厚板構(gòu)件等領(lǐng)域?qū)崿F(xiàn)批量應(yīng)用,只要嚴(yán)格做好坡口準(zhǔn)備、參數(shù)匹配和過程監(jiān)控,30mm厚板的埋弧焊單面焊雙面成形完全可以實(shí)現(xiàn)穩(wěn)定量產(chǎn),為厚板焊接工序降本增效提供了高可靠性的成熟路徑。
壓力容器焊接,選埋弧焊還是氣體保護(hù)焊?一文講清楚
4kW光纖激光+500Hz脈沖模式在2.25Cr-1Mo鋼厚板焊接中的應(yīng)用
中厚板鈦合金焊接:高效方案突破傳統(tǒng)瓶頸
真空激光焊接:解鎖應(yīng)用潛力的新路徑
鋼結(jié)構(gòu)厚板焊接常見的五大難題及解決方案
在不同行業(yè)中,應(yīng)如何選擇合適的焊接設(shè)備?
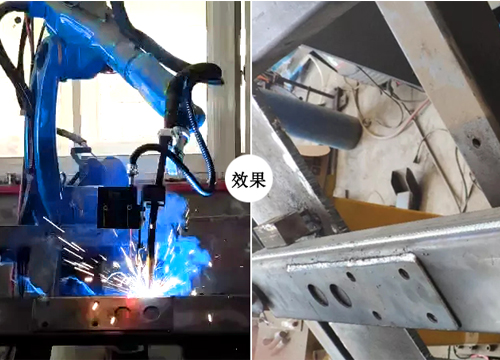
中厚板焊接質(zhì)量危機(jī)哪般?鋼結(jié)構(gòu)焊接機(jī)器人案例呈現(xiàn)
中厚板焊接機(jī)器人效果好嗎?實(shí)例圖文解析
厚板焊接機(jī)器人智能化的發(fā)展趨勢