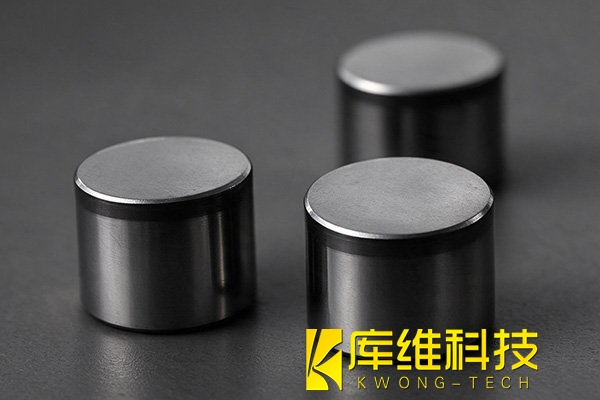
金剛石復合片(PDC)是石油鉆頭、礦用鉆具上真正的破巖主力,金剛石微粉與硬質合金基體在六萬大氣壓、1500℃級的高溫高壓下燒結而成,硬度逼近天然金剛石(HV 8000–10000),卻同時極度"嬌氣",金剛石在空氣中約700℃就開始氧化,惰性環境下超過1200℃即發生石墨化相變,而PDC復合層本身的斷裂韌性又極低。
一、三種傳統辦法,卡在同一條界面
-
金剛石砂輪磨削最傳統,表面質量高,但金剛石磨金剛石,砂輪損耗快、去除率極低,異形齒形效率受限。
-
電火花線切割靠鈷粘結相導電起弧,但它是純熱過程,金剛石層表面石墨化,形成10 μm以內的變質層,且與基體之間存在裂紋;更麻煩的是富鈷界面層被過量蝕除,界面強度先受損。
-
普通干式激光快,但熱影響區大,金剛石顆粒成片脫落;除非用超短脈沖,否則切完還得補一道磨削去掉熱損傷層。
三條路撞上的是同一個物理事實,金剛石層與硬質合金基體的熱膨脹系數差一個量級,熱量一進去,界面先產生熱應力,微裂紋從界面起,齒還沒成形,壽命已經打折。
二、水導激光是什么
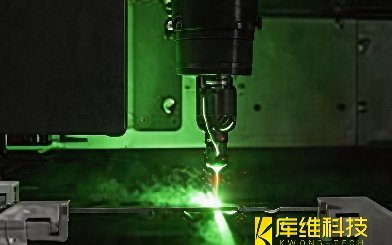
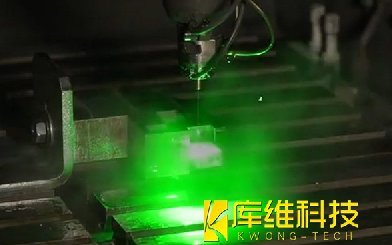
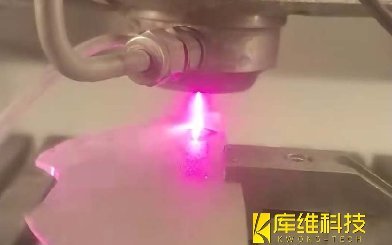
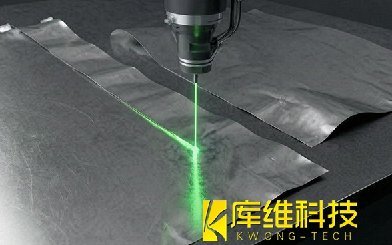
水導激光就是將納秒級脈沖激光耦合進直徑僅30–80 μm的高壓水射流,水(折射率約1.33)與空氣(1.0)的界面差讓激光在水柱內發生全內反射,水柱就是一根"液態光纖"。脈沖間隙,高速水流立刻沖刷加工區,帶走熱量與碎屑。
三、水導激光加工金剛石復合片(PDC)鉆頭齒的實測結果
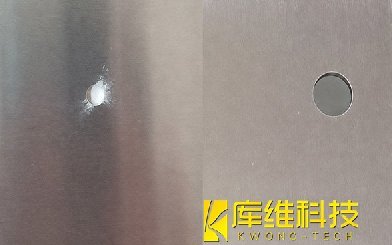
本次加工樣品為小尺寸圓柱形 PDC 復合齒。這類齒坯尺寸小、批量大,外圓輪廓與端面倒角的一致性直接決定鉆頭裝配精度,下料階段任何熱損傷或輪廓偏差都會放大為成品齒的早期失效。
我們采用的參數組合為 532 nm 綠光、激光功率 14 W、重復頻率 6 kHz、掃描速度 8 mm/s、水壓 300 bar、噴嘴直徑 50 μm,水導激光在使用這套參數組合下加工PDC,熱影響區從干式激光的數十微米級降至 2 μm 以內,實現了真正意義上的"冷加工"。
1、熱損傷被壓到亞微米級
加工后刃口經拉曼光譜檢測,金剛石特征峰(≈1332 cm?¹)清晰完整,未檢出 1350 cm?¹(D 峰)與 1580 cm?¹(G 峰)附近的石墨化特征,表明加工表層未生成 sp² 雜相。這也與 PDC 的固有熱敏感特性相互印證,鈷粘結相在 600℃ 以上即催化金剛石向石墨轉變,800℃ 時石墨化、氧化與熱應力微裂紋會同時出現。
2、切縫極窄
切縫寬度可低至 30–80 μm 量級,對于昂貴的 PDC 材料,這直接意味著出片率提升、邊角料減少。切面粗糙度 Ra<0.5 μm,對于批量齒坯,這個精度等級意味著切完即可進入下道工序,無需二次拋光或精磨。配合水柱引導的圓柱形光束帶來的無錐度、側壁平行特性,上下尺寸一致,單件節拍可控,適合批量下料。
3、外圓輪廓與倒角一次成型
本次加工的最關鍵收獲,是圓柱齒外圓輪廓與端面倒角的一次成型能力。這類標準回轉體的難點不在齒形復雜度,而在于尺寸一致性與刃口完整性能否同時滿足,倒角角度偏差會直接影響鉆頭裝配后的后角和吃入性能。
對PDC鉆頭齒來說,加工工藝本身就是產品性能的一部分。水導激光的價值,是把"硬、脆、貴"三個字同時解開,無熱損傷保住了材料本征性能,窄切縫省下了真金白銀。