水導激光加工案例:鈦合金航空緊固件加工
發布日期:2026-09-18 11:29 ????瀏覽量:
航空緊固件雖小,卻是飛機結構里的“關節釘”。其中 TC4 因比強度高、耐蝕性好,被廣泛用于飛機承力連接部位。但其加工難且工序繁瑣,水導激光的實際應用正好解決了它這個加工難點。
一、TC4 傳統加工的難點
TC4 的導熱系數約 6.7 W/(m·K),大致只有 45 號鋼的 1/5~1/7。 切削時熱量不肯往工件深處跑,全堵在刀尖附近,局部溫度輕松沖到 800~1000 ℃ 以上。結果很典型:
-
刀具粘結、擴散磨損快,硬質合金刀具壽命明顯短于加工鋼材;
-
鈦化學活性高,高溫下吸氧吸氮,表層形成硬而脆的硬化皮,后續切削更費刀;
-
彈性模量低,螺絲牙型、薄壁槽位容易“讓刀”回彈,6H/6g 級螺紋精度難穩;
-
切削硬化層可達 10~30 μm,若變成白層/重鑄狀組織,后續服役時可能成為疲勞裂紋源。
二、水導激光
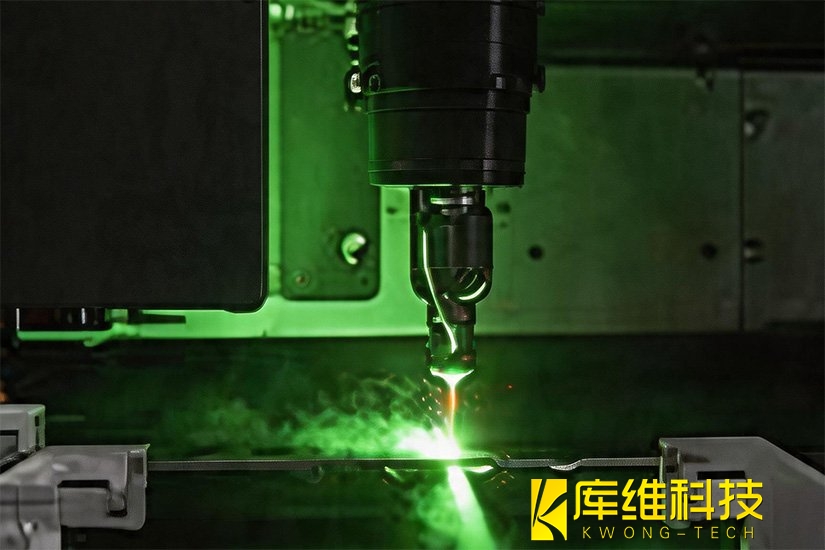
水導激光的思路:用高壓微水束當“柔性光纖”,激光在水—空氣界面全反射,沿水柱打到工件上。水既導光,又冷卻、又沖渣。
對比氣體輔助激光(GAL)切 TC4 的公開實驗很說明問題:
-
氣體輔助激光切縫深寬比可達 12~15,但氧氣卷入,形成含 β-Ti 和氧化物的重鑄層,表面粗糙度約 20 μm,并伴殘余拉應力;
-
水導激光切縫深寬比 1.9~2.5(淺切縫/窄槽場景更友好),重熔渣和熱量被水即時帶走,重鑄層與熱影響區被顯著抑制,表面粗糙度降到約 12 μm,表層還形成幾百納米氧化外膜+超細 α-Ti 內層;
-
水導激光加工后表層呈殘余壓應力,顯微硬度升至 481.6 HV,室溫與高溫磨損率同時下降。
三、加工成果
在 TC4 航空緊固件試制中,水導激光用于頭部異形槽+桿部減重微槽:
-
熱損傷可控:無傳統激光那種厚重鑄層,熱影響區量級遠小于干激光;傾斜入射研究也顯示,優化角度下可獲得殘余壓應力(約 −167 MPa)和較細晶表層。
-
表面更“干凈”:水束把熔融顆粒沖走,槽壁毛刺少,螺紋根部不再像車銑那樣容易被切屑撕裂。
-
疲勞更友好:殘余壓應力+低粗糙度的組合,正好對沖航空緊固件最怕的疲勞啟裂。
-
小批柔性好:換型不改刀具,改數控路徑即可,適合多規格、小批量、高認證成本的航標件。
傳統加工敗在熱堆在刀尖,干激光敗在熱留在表層,水導激光則把熱當場沖走。光跟著水走,水帶著熱帶走,緊固件留下的是干凈槽壁、壓應力和更高的疲勞底氣。
相關文章
水導激光加工案例:鈮硅合金精密打孔解決方案
水導激光加工設備里的水柱光纖到底是怎么工作的?
綠光為什么是水導激光的標配光源?
水導激光設備選型指南:三軸、四軸和五軸該怎么選?
水導激光加工設備常用的三種激光:紫外、綠光、紅外該怎么選
電池制造新利器:水導激光切割鋁箔,效率提升3倍且無毛刺
超快激光如何破解柔性屏切割良率困局
水導激光加工案例:引線框架材料精密切割
水導激光如何切割醫療器械中的記憶金屬支架?