窄間隙自動焊技術在儲罐制造中的實際應用
發布日期:2026-10-21 11:17 ????瀏覽量:
在大型液化天然氣儲罐施工現場���,焊接正變得越來越像一套可監測��、可記錄、可重復的精密制造流程����。其中的關鍵角色之一����,就是窄間隙自動焊�����。
以 LNG 儲罐為例�,其內罐直徑約 86m�����、罐壁高約 42m��,僅壁板焊縫總長度就約 4500m。這些焊縫分布在豎直的縱縫和水平的環縫上,長期大量依賴焊條電弧焊,焊工要在罐內密閉����、高位��、煙塵大的環境里逐層堆焊,效率低、勞動強度大����,質量還隨人的狀態波動���。窄間隙自動焊,正是這幾年改變這一局面的關鍵技術�����。
傳統厚板焊接通常采用較寬的V形或U形坡口�����,需要逐層填充大量焊材�����,焊道多、熱輸入大����,也更容易產生焊接變形�����。
窄間隙焊的核心,是把傳統寬大的 V 形坡口改成接近直壁的窄 U 形坡口�,焊槍或焊頭探入坡口內逐層自動焊接�����。坡口一窄���,坡口截面積大幅下降�,需要的填充金屬���、焊道數和熱輸入隨之減少����;配合沿軌道行走的焊接小車或爬壁機器人���,再疊加電弧跟蹤���、激光視覺等手段實時找正焊縫���,就能實現連續自動施焊���。
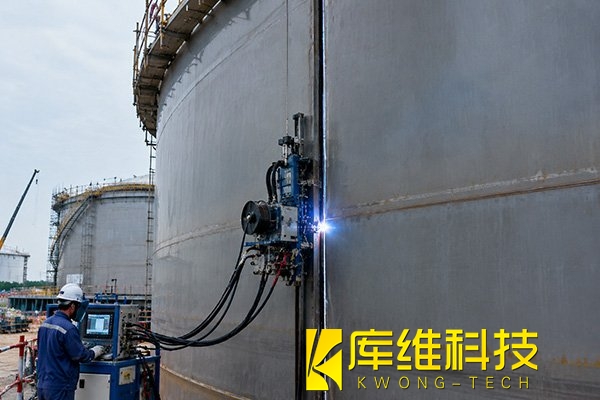
以LNG儲罐常用的9%鎳鋼內罐縱縫為例��,相關工藝通常采用U形窄坡口��,并配合熱絲TIG(鎢極惰性氣體保護焊)或全自動TT焊接工藝。細長焊槍進入窄縫后���,通過擺動、旋轉電弧或弧跟蹤等方式加熱坡口兩側�,同時由行走機構沿罐壁穩定移動����。
儲罐現場焊接其實早有自動化分工:縱縫多用強迫成形的氣電立焊��,自下而上一次成形�����,效率可達手工電弧焊的十倍以上;環縫則以埋弧自動橫焊為主���。但在要求最苛刻的 LNG 9Ni 鋼內罐縱縫上,工藝卻長期保守�����,這恰恰是窄間隙智能焊最近幾年攻堅的地方�����。
針對9%Ni鋼儲罐縱縫,有企業開發了窄間隙坡口智能熱絲 TIG 焊系統,由軌道焊接小車沿壁板自動行走,集成高清熔池監控和電弧跟蹤:
-
坡口改造:把焊條電弧焊的 60° V 形寬坡口改為 8° U 形窄間隙坡口�����;板厚 15mm 以下用單 U���、15mm 及以上用雙 U��;
-
填充量與效率:相比焊條電弧焊��,焊接工作量減少約 30% 以上;以第三圈壁板一條縱縫為例,手工焊約需 9~10h,窄間隙熱絲 TIG 僅 5~6h����,工效約為原來的 2 倍���;
-
質量:該技術已用于一座 22 萬 m³ LNG 儲罐��,焊接一次合格率達 99.44%,并實現道間免打磨��;接頭在 −196℃ 下的低溫沖擊��、CTOD 斷裂韌度和寬板拉伸性能均表現優異����。
窄間隙自動焊的價值,在于把厚板焊接從高強度手工勞動��,轉變為受控的自動化制造��。窄坡口對加工和組對精度要求更高,現場防風、清根、層間清理及過程監測也不能缺位����。它更適合焊縫量大����、材料特殊��、質量要求高且具備工藝評定能力的大型儲罐項目���。對于普通小型儲罐��,還要結合板厚、材料、焊縫位置�、檢測要求和成本綜合判斷���。
相關文章
耐腐蝕儲罐焊接的“隱形殺手”:自動化產線如何規避氣孔�、裂紋等缺陷���?
儲罐焊切誤差大����?2025年智能自動化焊接技術全解析
石油儲罐焊接自動化:IP65密封標準+智能跟蹤系統全解析