藍(lán)光激光為什么能解決銅材切割的鏡子難題?
發(fā)布日期:2026-07-22 11:20 ????瀏覽量:
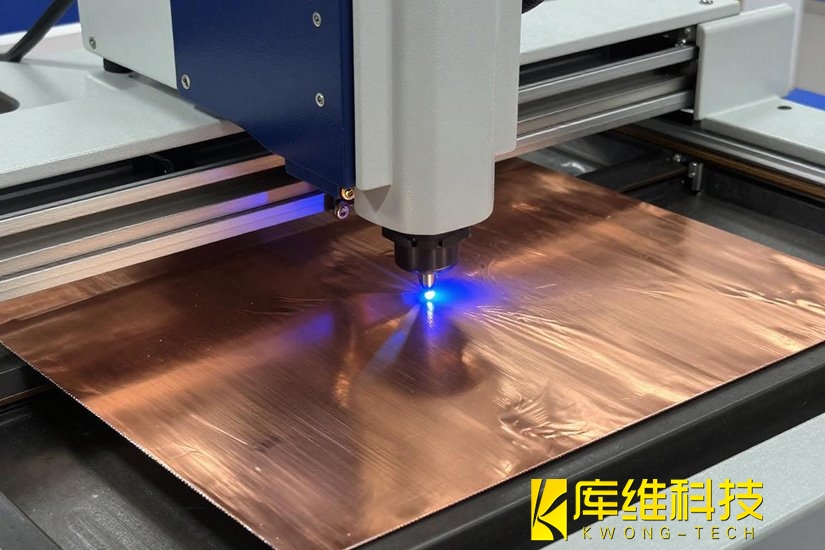
銅是激光加工最頭疼的材料之一,它表面對紅外激光的反射率超過95%,你打過去的光,幾乎全被彈回來了。這就是業(yè)內(nèi)說的“鏡子難題”,切割時(shí)激光能量耦合不上去,切口掛渣、邊緣毛刺、速度上不去,稍有不慎反射光還會(huì)損傷激光器光學(xué)系統(tǒng)。做新能源電池銅排、PCB銅線路、銅箔極耳切割的朋友應(yīng)該深有體會(huì)。
一、問題出在哪?
很多人第一反應(yīng)是"加大功率",2kW不夠上4kW,4kW不夠上6kW,但功率提升帶來的邊際收益很低,因?yàn)楦酒款i在波長。
銅對1064nm紅外光的吸收率不到5%,意味著95%以上的能量被反射浪費(fèi)。即使材料被加熱后吸收率會(huì)提升,但冷啟動(dòng)階段的不穩(wěn)定已經(jīng)造成了切割質(zhì)量波動(dòng)。但450nm藍(lán)光波長恰好踩在銅的吸收峰上,銅對藍(lán)光的吸收率可達(dá)65%左右,是紅外的12倍以上,同樣的光打過去,藍(lán)光被"吃掉"了大半,紅外幾乎全彈回來。
二、藍(lán)光激光切割銅材的優(yōu)勢在哪?
-
熱影響區(qū)更小: 藍(lán)光聚焦光斑更小、能量密度更高,熱擴(kuò)散范圍明顯收窄。紅外切割銅材的熱影響區(qū)通常在50-200μm,藍(lán)光可控制在20μm以內(nèi)。這對精密銅件尤其關(guān)鍵,切割邊緣不氧化、不變形,導(dǎo)電性能不受影響。
-
邊緣質(zhì)量顯著提升:藍(lán)光切割銅箔和薄銅板時(shí),邊緣毛刺減少50%以上,斷面光滑無需二次打磨。在PCB銅線路切割和電池極耳成型中,這意味著直接滿足后續(xù)工序的精度要求,省去整修環(huán)節(jié)。
-
工藝穩(wěn)定性更強(qiáng):紅外切銅時(shí)經(jīng)常遇到"冷啟動(dòng)難",材料未加熱前吸收率極低,起切階段質(zhì)量不穩(wěn)定。藍(lán)光從第一毫秒就能被銅材高效吸收,起切到收尾全程一致,不需要復(fù)雜的功率預(yù)熱曲線。
-
動(dòng)力電池銅排/銅箔極耳切割:6-35μm銅箔的精密輪廓切割,要求無毛刺、無熱變形、導(dǎo)電性不受損。藍(lán)光方案在這類場景已逐步替代傳統(tǒng)紅外方案。
-
PCB/FPC銅線路切割:高頻高速通信基板對銅線路精度要求極高,藍(lán)光配合振鏡掃描可實(shí)現(xiàn)微米級加工。
-
半導(dǎo)體封裝引線切割:IC封裝中銅引線的精密切斷,藍(lán)光的熱影響趨近于零,避免了傳統(tǒng)方案中引線變形或焊點(diǎn)損傷的問題。
四、產(chǎn)線規(guī)劃或升級需注意事項(xiàng)
-
選型先看波長,再看功率:同等切割質(zhì)量下,藍(lán)光所需功率遠(yuǎn)低于紅外。有數(shù)據(jù)顯示,焊接1kW藍(lán)光即可替代紅外10kW的效果,切割場景同樣適用這個(gè)邏輯。設(shè)備采購成本和運(yùn)行能耗都有下降空間。
-
藍(lán)光+紅外復(fù)合方案值得考慮:目前國產(chǎn)藍(lán)光激光器主力在500W-1000W段,雖然純藍(lán)光在功率上限上仍有瓶頸,但對于銅材起切和薄板精密切割已經(jīng)足夠。厚板或混合材料場景可采用藍(lán)紅復(fù)合,藍(lán)光負(fù)責(zé)起切和精密段,紅外負(fù)責(zé)深熔段,兼顧質(zhì)量和效率。
相關(guān)文章
熱成形鋼(PHS)切割:為什么1500MPa的超高強(qiáng)鋼只能怕激光?
當(dāng)晶體管越來越小,水導(dǎo)激光如何接住這道精密加工的難題?
水導(dǎo)激光如何實(shí)現(xiàn)"切斷即完成":零熱影響·無毛刺·無錐度的三重邏輯
水導(dǎo)激光加工案例之鉬棒加工:突破難加工材料的微特征瓶頸
激光切割機(jī)穿孔炸透鏡?根源竟是空壓機(jī)積水
氧化鋁基板切割工藝全解:從材料特性到切割方案選擇
水導(dǎo)激光加工單晶金剛石時(shí),如何選擇最適合的激光參數(shù)組合?
不同梯度的金屬材料,該如何選擇切割技術(shù)?
解密水導(dǎo)激光精密加工:水束光纖的傳導(dǎo)與聚焦機(jī)制