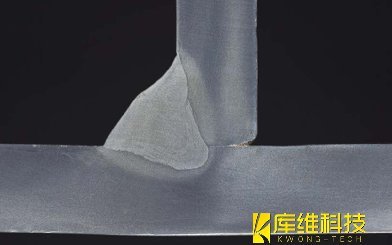
大型儲罐的焊縫,本質上分為兩大類型:豎直走向的壁板縱縫,環繞罐體一周的環向焊縫。焊接位置、母材材質、低溫服役要求各不相同,自動焊工藝絕不能一套方案通用全場。今天重點拆解三套儲罐主流自動焊技術,講清楚各自優勢、局限與適用邊界。
一、氣電立焊(EGW)
氣電立焊是大型原油儲罐、化工常壓儲罐縱縫焊接的主流方案。工藝原理:依靠水冷銅滑塊承托熔融金屬,焊槍自下向上連續爬升,采用氣-劑聯合保護,實現單面焊雙面一次成形。
核心實測參數(依據GB/T 37369-2019《埋弧焊用高強鋼實心焊絲》、API 650常壓儲罐標準工程數據)
-
適用板厚:9~40mm,非常適合中厚壁儲罐壁板
-
熔敷效率:12~18 kg/h
-
焊接效率可達手工電弧焊10倍以上,大幅減少多層多道焊接工序
優勢:焊接速度快、成形均勻,壁板越厚,效率優勢越突出,非常適合大容量儲罐外罐縱縫批量施工。
局限:焊接熱輸入偏大,焊縫熱影響區晶粒容易粗化,低溫沖擊韌性下降。因此不推薦用于-196℃工況的9Ni低溫鋼縱縫。
典型應用場景:API 650標準碳鋼、低合金鋼外浮頂罐、拱頂罐縱縫焊接。
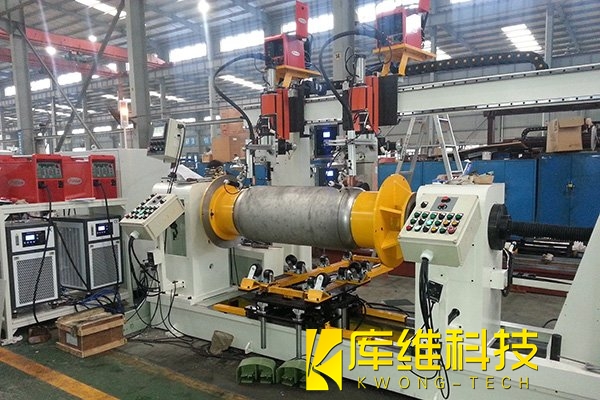
二、埋弧橫焊(SAW)
環縫屬于橫焊位置,普通埋弧焊熔池鐵水易下淌,必須采用專用埋弧橫焊設備。焊機沿罐壁環形軌道行走,搭配橫焊專用焊劑,執行多層多道焊接工藝。
工程通用參數:
-
適配條件:罐體直徑>5m,壁板厚度≥6mm
-
焊接速度:16~20 m/h
-
關鍵要點:嚴禁使用普通埋弧焊劑,必須選用橫焊專用焊劑(如CHF26H等),否則極易出現夾渣、未熔合,低溫沖擊性能難以達標。
優勢:焊縫成型美觀、缺陷率低,自動化程度高,長期服役可靠性強。
局限:設備軌道安裝要求高;同樣熱輸入偏高,直接用于9Ni鋼需要嚴格控制熱輸入區間。
典型應用場景:5萬方及以上大型拱頂罐、外浮頂罐環向焊縫。
三、熱絲TIG
LNG儲罐內罐采用9%鎳鋼,長期在-196℃深冷環境運行,焊接核心目標不是追求速度,而是守住低溫沖擊韌性,防止低溫脆斷。
9Ni鋼焊接硬性約束條件:
-
基本不預熱,層間溫度嚴格控制≤100℃;
-
熱輸入區間控制在7~25 kJ/cm,避免熱影響區晶粒粗大;
-
優先選用鎳基焊材(ERNiCrMo系列),匹配母材膨脹系數,降低冷裂風險。
-
熱絲TIG(熱絲鎢極氬弧焊)完美匹配上述要求:焊絲送入熔池前通過電阻預熱,熔敷效率高于常規冷絲TIG;同時繼承TIG電弧穩定、氬氣保護效果好、熱輸入精準可調的特點。搭配窄間隙U型坡口與爬行焊接機器人,可實現9Ni鋼縱縫自動化焊接,熱輸入穩定控制在15~25kJ/cm。
優勢:熱輸入精準可控,焊縫純凈度高,-196℃低溫沖擊性能優異。
局限:設備投入高、坡口清理標準嚴苛,防風要求高,綜合施工成本顯著高于氣電立焊、埋弧焊。
典型應用場景:LNG儲罐9Ni鋼內罐關鍵縱縫、深冷工況重要焊縫,普通碳鋼儲罐無需選用。
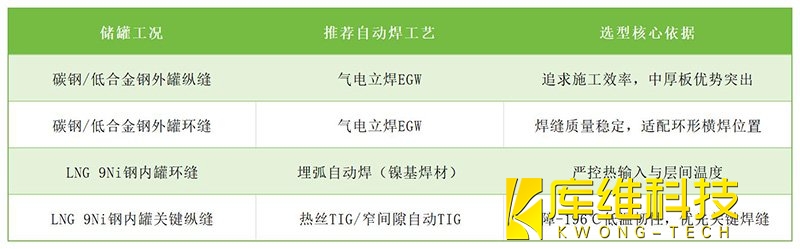
四、儲罐自動焊選型速查表
1、焊縫位置:立縫優先提效率,環縫優先保成型;
2、母材工況:常規碳鋼追求產能,9Ni深冷鋼優先保障低溫韌性;
3、核算成本邊界:熱絲TIG性能優異,只用在“焊接失效代價極高”的深冷關鍵焊縫,避免大范圍濫用造成成本浪費。
儲罐自動焊不存在“萬能最優工藝”,只有貼合工況的最優解。理清焊縫位置、材質、服役溫度三條主線,就能避開選型誤區。