鋁合金車架焊接痛點拆解與自動化解決方案
發布日期:2026-08-12 11:07 ????瀏覽量:
中高端鋁合金車架在整車產量中的占比已從2024年的38%持續攀升�,輕量化趨勢不可逆����,但鋁合金的焊接難度在業內是公認的����,氧化膜、氣孔、熱裂紋����、變形��,隨便一個就能讓車間頭疼。
一、鋁合金為什么這么難焊
-
氧化膜:鋁暴露在空氣中會迅速生成致密的氧化鋁(Al?O?)�,熔點約2050°C�,而鋁基體熔點只有660°C���。相差近1400°C���,氧化膜不破、熔池就難形成���,硬焊只會產生夾渣。這層膜還極易吸附水分��,成為氣孔的根源���。
-
氣孔:液態鋁能溶解大量氫����,850°C時溶解度達2.01ml/100g��,凝固到300°C以下驟降至0.001ml/100g����,氣體體積膨脹約2000倍���。氫氣來不及逸出就形成貫穿性氣孔�����。焊絲表面的油污�����、保護氣體的雜質、車間濕度偏高�����,都會讓氣孔率飆升��。這也是為什么鋁合金焊前清理的嚴格程度遠超鋼材��,脫脂、機械除膜、二次清潔,三步缺一不可����,清理后還必須在規定時間內完成焊接�����,否則表面又會重新氧化�����。
-
熱裂紋和變形:鋁合金線膨脹系數為鋼的2倍��,凝固收縮率6%,焊接應力下極易產生結晶裂紋����。高熱導率又讓熱量快速擴散�����,薄壁件容易燒穿,厚件又容易未熔合���。熱影響區還會因高溫軟化,6061-T6焊后硬度可能從100HB降至60HB��,焊縫強度通常只有母材的70%��。
加上鋁合金加熱過程中沒有顏色變化�����,焊工無法憑視覺判斷溫度,操作門檻極高��。
二�����、三條新技術路徑正在破局
-
攪拌摩擦焊: 攪拌頭高速旋轉摩擦生熱,材料進入塑性態但不熔化,屬于固相連接,沒有熔池,就不存在氣孔和熱裂紋。接頭強度高、變形小、無飛濺�����,已在高鐵車體等領域大規模應用,行業正在探索向自行車架管-管連接場景延伸�����。
-
激光-MIG復合焊: 將激光的高能量密度與MIG電弧的橋接能力結合�。研究表明,3.0kW激光功率配合圓形或方形光束擺動模式����,可穩定匙孔��、促進氣泡逸出,消除氣孔并實現全熔透焊縫�。優化后接頭抗拉強度可達母材90%�,焊接速度達1m/min����。
-
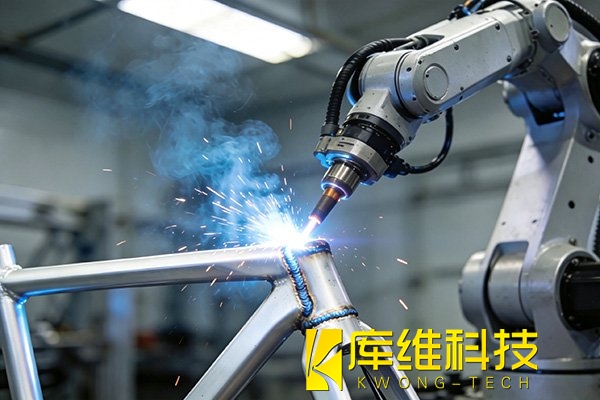
機器人自動化焊接: 六軸機器人配合脈沖MIG電源、推拉絲系統和激光視覺焊縫跟蹤����,正解決鋁合金焊接對人工經驗的依賴��。意大利都靈一家供應商的實際案例:焊接周期從手工的14分鐘縮至3分20秒,廢品率從12%降至0.5%以下���,抗拉強度穩定達240MPa。
三����、自動化帶來的不只是效率
當焊接參數由系統精確管控�����,一致性發生了質變��。機器人配合智能路徑規劃���,對稱焊接��、分段退步、功率斜坡緩升緩降,把熱應力互相牽制��,焊縫變形量降至手工焊的1/3����。三維柔性工裝夾具支持不同車型快速切換,適應多品種生產。
行業數據顯示��,鋁合金車架焊接變形控制精度有望從±1.5mm提升至±0.5mm以內���,數字孿生和AI算法正被引入焊接熱力耦合過程的動態調控����,進一步壓縮試錯成本。
鋁合金車架滲透率還在攀升,電動自行車和運動車型需求尤為強勁��。誰能先把氧化膜�、氣孔、變形這三個老問題用系統化方案解決掉,誰就能在輕量化下一程占據主動。鋁合金夠難焊����,但自動化正在給出答案����。
相關文章
一體化壓鑄火了�,但壓鑄之后的焊接難題誰來解�?
激光-MIG復合焊接中氣孔從何而來��?讓我們從鋁合金焊接案例中揭示氣孔的形成
半導體自動化焊接包含哪些主流技術�?
焊接自動化除了傳統焊接領域外還能用于哪些地方
如何辨別除塵器骨架焊接合不合格
自動化焊接設備維護全攻略��,輕松延長設備使用壽命
儲罐焊切誤差大���?2025年智能自動化焊接技術全解析
5大自動化焊接機器人解決方案,提升產能!
激光擺動焊接技術揭秘:何將鋁合金氣孔率降低至0.1%以下��?